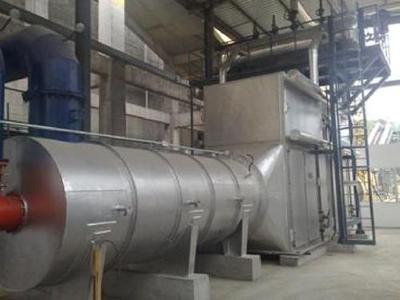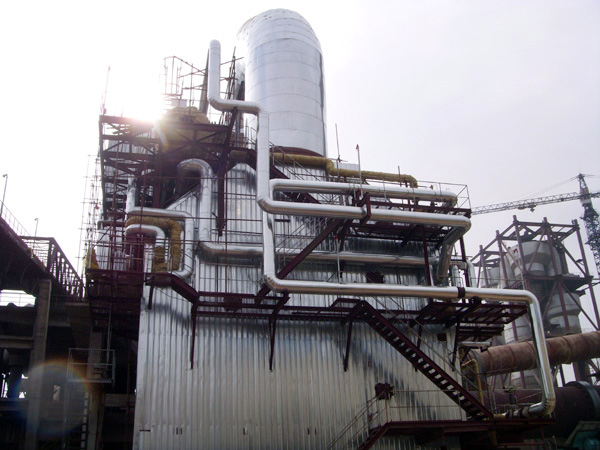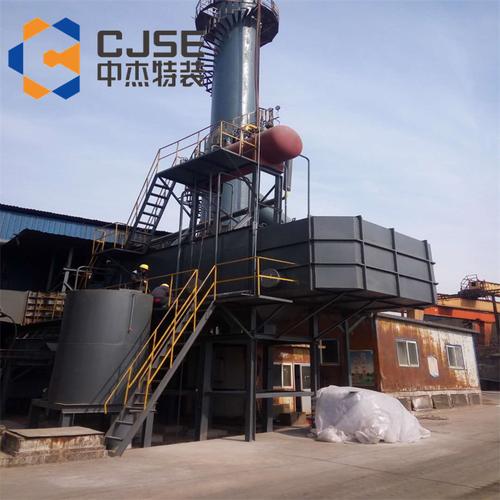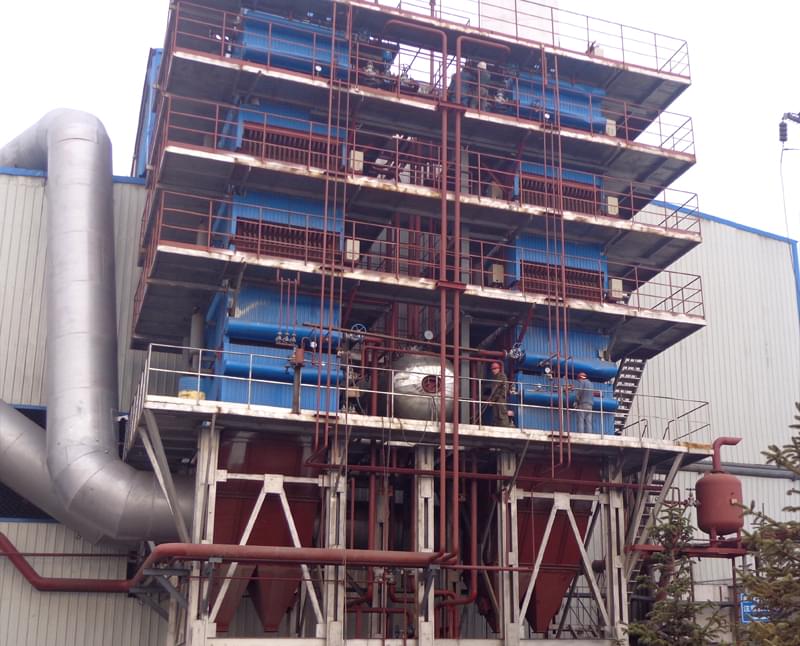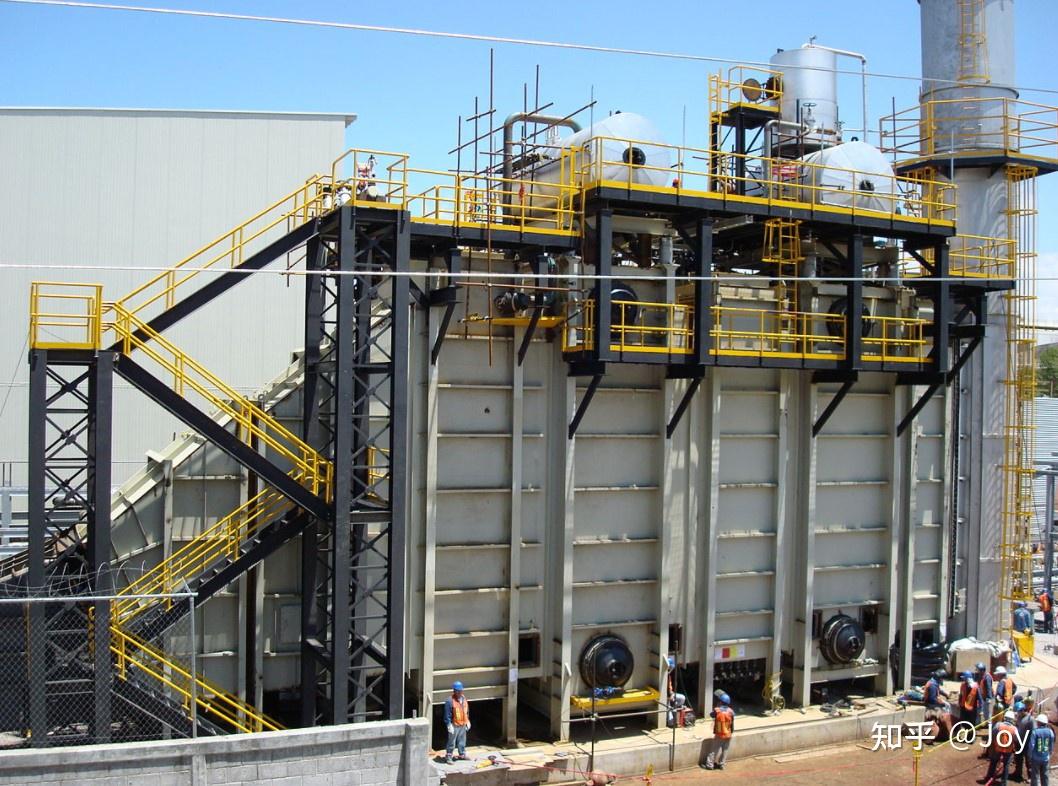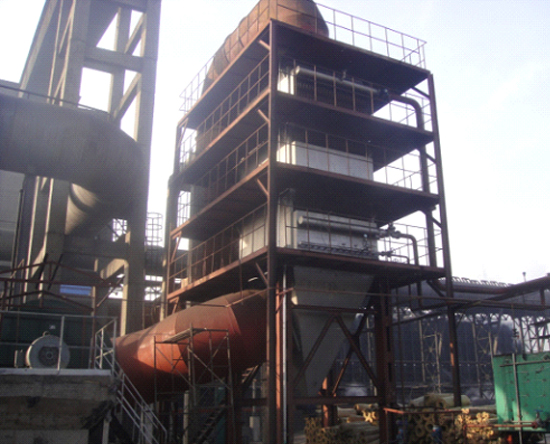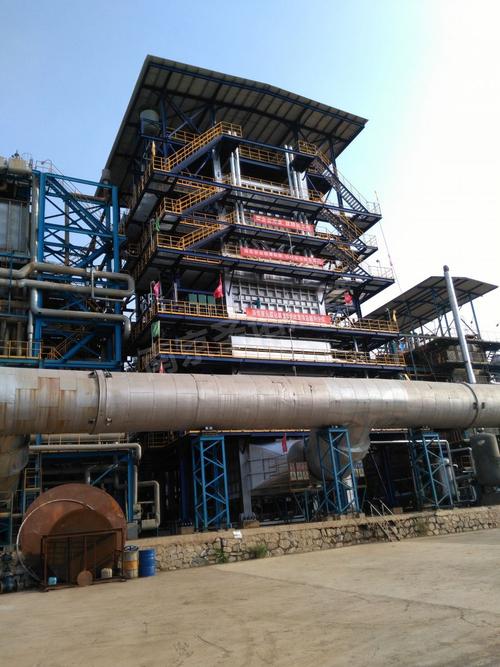
某石化公司280万吨/年催化裂化装置配套的CO焚烧炉及余热锅炉B炉项目实现一次投产成功,标志着该公司在节能环保与资源综合利用领域取得重大突破。该项目不仅提升了装置运行效率,更通过先进的余热回收技术,实现了显著的经济效益与环境效益。
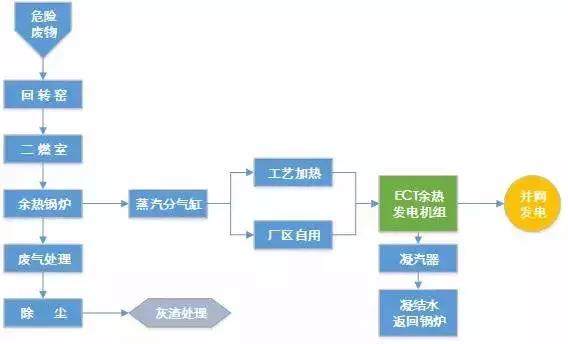
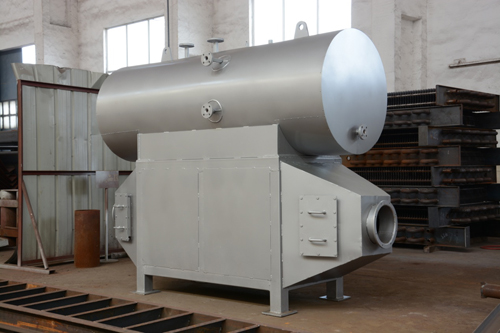
催化裂化装置是炼油厂的核心单元,其再生烟气中含有大量一氧化碳(CO)及高温余热。传统工艺中,这些资源往往被直接排放或简单处理,造成能源浪费和环境污染。此次投产的CO焚烧炉及余热锅炉B炉,采用国内领先的焚烧与热回收一体化设计,将再生烟气中的CO在焚烧炉内充分燃烧,转化为高温烟气,再通过余热锅炉回收热量,产生高品质蒸汽用于生产或发电。
项目自启动以来,面临工期紧、技术难度大、交叉作业多等挑战。公司领导高度重视,组建专项攻关团队,优化施工方案,严格质量控制。在调试阶段,技术人员反复模拟工况,精准调整燃烧配风和锅炉给水,确保焚烧效率与蒸汽参数稳定。B炉一次点火成功,各项指标均达到设计要求:CO焚烧率达99.9%以上,余热锅炉产汽量较设计值提高5%,排烟温度降至160℃以下,远远优于国家环保标准。
该项目的成功投产,每年可回收相当于数万吨标准煤的热量,减少CO排放约数千吨,同时降低装置能耗,为公司创造可观的经济效益。余热锅炉产生的蒸汽可替代部分燃煤锅炉,进一步削减二氧化碳和污染物排放,助力企业实现“双碳”目标。
公司负责人表示,CO焚烧炉及余热锅炉B炉的顺利投产,是公司坚持科技创新、推动绿色低碳转型的生动实践。公司将继续加大环保投入,推广先进节能技术,打造资源节约型、环境友好型企业,为行业高质量发展贡献力量。